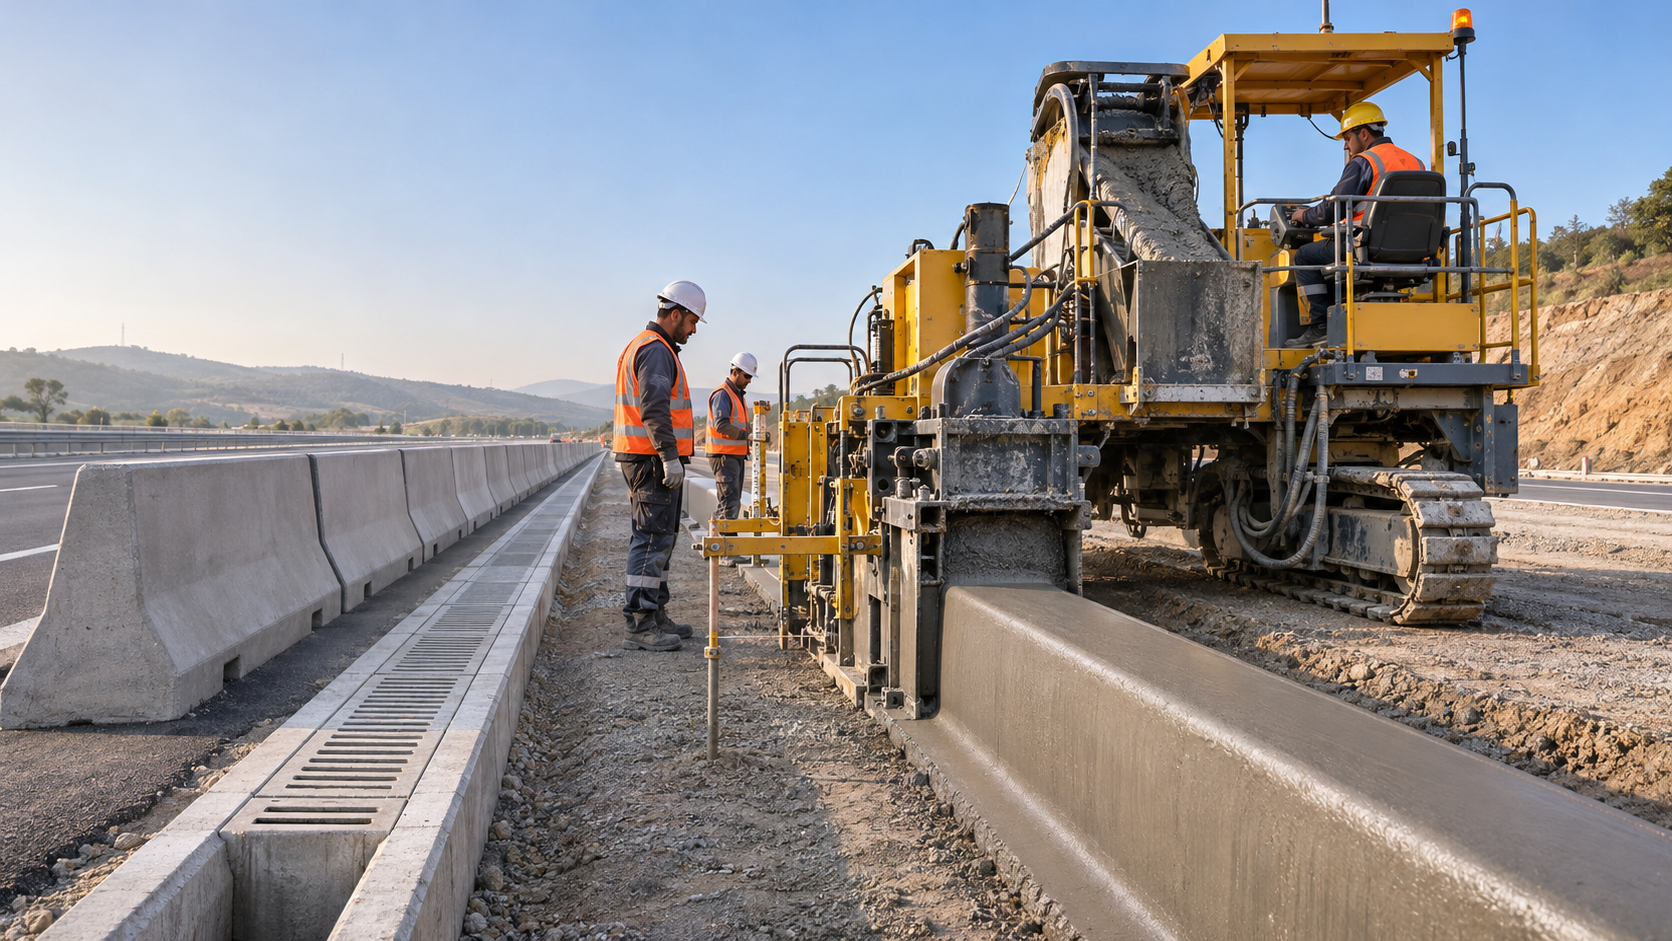
BETONIXGLOBAL SLIPFORM YÖNTEMİYLE BETON İMALATLARI
Beton bordür • New Jersey bariyer • Kablo kanalı • Beton hendek ve benzeri sürekli kesitli imalatlar
Teknik makale | Yapım yöntemi, beton reçetesi ve kimyasal katkı seçimi
1. Slipform yöntemi nedir?
Slipform (kayarak kalıplama), taze betonun hareketli bir makine üzerindeki özel kesit kalıbından geçirilerek sürekli biçimde şekillendirildiği yapım yöntemidir. Makine ilerlerken beton; besleme, dağıtım ve sıkıştırma sistemleriyle kalıp içinde biçim kazanır ve kalıp çıkışında kendi geometrisini koruyabilecek kıvama ulaşmış olmalıdır.
Bu yöntem; uzun metrajlı ve tekrarlayan kesitlere sahip beton bordür, bordür-oluk, New Jersey tipi beton bariyer, kablo kanalı, V hendek, drenaj kanalı, refüj elemanı ve projeye özel bazı beton profillerinde kullanılabilir. Uygunluk; makine kapasitesine, kalıp geometrisine, beton özelliklerine ve proje detaylarına bağlıdır.
2. Başlıca uygulama alanları
· Beton bordür ve oluk: Yol kenarı sınırlandırması, yağmur suyu toplama ve yönlendirme elemanları.
· New Jersey bariyer: Yol güvenliği amacıyla kullanılan, özel kesitli ve projeye göre donatılı veya donatısız beton bariyerler.
· Kablo kanalı: Elektrik, sinyalizasyon ve telekomünikasyon hatlarının korunması için kullanılan kanal kesitleri.
· Beton hendek ve drenaj kanalı: Yüzey sularının toplanması ve kontrollü tahliyesi için kullanılan trapez, V veya özel kesitli kanallar.
· Diğer imalatlar: Orta refüj elemanları, beton yaya yolu ve makine-kalıp tasarımının izin verdiği özel sürekli kesitler.
3. Yapım yöntemi ve uygulama aşamaları
3.1. Proje, aplikasyon ve zemin hazırlığı
· Proje enkesitleri, boykesitleri, kotlar, eğimler, genişlikler ve toleranslar incelenir.
· Makine ilerleme hattı aplikasyonla belirlenir; çalışma platformu düzgün, taşıma gücü yeterli ve güvenli hâle getirilir.
3.2. Makine ve kalıp kurulumu
· İmalat kesitine uygun kalıp seçilir ve makineye doğru şekilde monte edilir.
· Kalıp doğrultusu, kotu, vibratör konumları ve makine ilerleme ayarları kontrol edilir.
3.3. Beton besleme ve şekillendirme
· Beton, kesintisiz üretimi destekleyecek ve makinenin kapasitesini aşmayacak kontrollü hızda beslenir.
· Makine ilerleme hızı, beton besleme miktarı ve vibrasyon enerjisi birlikte ayarlanır.
· Kalıp çıkışında kesit, yüzey, kenar stabilitesi ve olası boşluklar sürekli gözlemlenir.
3.4. Derz, yüzey bitirme ve kür
· Proje detaylarına göre derzler uygun zamanda ve doğru aralıklarla oluşturulur.
· Yüzey bitirme işlemleri tamamlandıktan sonra betonun erken yaşta su kaybını önleyecek kür yöntemi uygulanır.
· Kür bileşiği, örtü veya nemli kür yöntemi; şartname, hava koşulları ve sonraki kaplama/aderans gereklilikleri dikkate alınarak seçilir.
4. Slipform betonunda karışım tasarımı
Slipform betonunda temel hedef, betonun makine içinde kolayca dağılıp sıkışması; kalıptan çıktıktan sonra ise kesitini korumasıdır. Bu nedenle yalnızca çökme (slump) değerine odaklanmak yeterli değildir. Kıvam, kohezyon, şekil tutma, yüzey kalitesi, sıkışabilirlik ve priz davranışı birlikte değerlendirilmelidir.
4.1. Karışım tasarımında dikkate alınacak başlıklar
· Agrega granülometrisi: Sürekli ve dengeli tane dağılımı, boşlukların azalmasına ve betonun kalıp içinde homojen hareket etmesine yardımcı olur. İnce malzeme miktarı yetersizse yüzey boşlukları; aşırıysa su ihtiyacı ve yapışkanlık artabilir.
· En büyük agrega tane çapı (Dmax): Kalıp kesiti, donatı aralıkları, makine ve vibratör düzeniyle uyumlu seçilmelidir. Dar kesitlerde veya yoğun donatıda daha küçük Dmax gerekebilir.
· Su/bağlayıcı oranı: Dayanıklılık ve dayanım hedefleri doğrultusunda şartnameye göre belirlenmeli; kıvamı artırmak için sahada kontrolsüz su eklenmemelidir.
· Bağlayıcı ve ince malzeme: Çimento, varsa mineral katkılar ve agrega ince fraksiyonu; kohezyon, su ihtiyacı, priz ve dayanım gelişimi birlikte gözetilerek optimize edilmelidir.
· İşlenebilirlik ve şekil tutma: Beton ne kalıp içinde sıkışamayacak kadar kuru ne de kalıp çıkışında yayılıp çökecek kadar akışkan olmalıdır. Uygun kıvam, gerçek makine ve kalıpla deneme üretimiyle doğrulanmalıdır.
4.2. Kimyasal katkıların rolü
|
Katkı türü |
Temel işlevi |
Slipform uygulamasında dikkat |
|
Su azaltıcı / süperakışkanlaştırıcı |
Aynı su miktarında işlenebilirliği iyileştirmek veya aynı işlenebilirlikte su ihtiyacını azaltmak. |
Dozaj arttıkça beton fazla akışkanlaşabilir ve kalıp çıkışında şekil kaybı oluşabilir. Düşük-orta kıvam hedefi makineyle doğrulanmalıdır. |
|
Priz geciktirici |
Sıcak hava, uzun taşıma veya kesintisiz döküm koşullarında priz başlangıcını geciktirmeye yardımcı olmak. |
Her slipform karışımında gerekli değildir. Fazlası betonun kalıptan geçişini zorlaştırabilir. Aşırı gecikme, erken yaş stabilitesini ve üretim hızını olumsuz etkileyebilir. Sıcaklık ve çimento uyumu ile deneme yapılmalıdır. |
|
Priz hızlandırıcı |
Soğuk koşullarda veya özel erken dayanım gereksinimlerinde priz ve dayanım gelişimini hızlandırmak. |
Donma riskini tek başına ortadan kaldırmaz. Klorür içeriği, donatı ve şartname kısıtları kontrol edilmelidir. |
|
Hava sürükleyici |
Uygun hava boşluğu sistemi oluşturarak donma-çözülme dayanıklılığına katkı sağlamak. |
Yalnızca maruziyet sınıfı ve şartname gerektiriyorsa kullanılmalı; hava miktarı ve dayanım etkisi ölçülmelidir. |
|
Viskozite düzenleyici |
Karışımın kohezyonunu ve ayrışmaya karşı direncini artırmaya yardımcı olmak. |
|
Kimyasal katkı seçimi yalnızca ürünün genel teknik föyüne bakılarak yapılmamalıdır. Çimento ve mineral katkı türü, agrega özellikleri, su kalitesi, sıcaklık, taşıma süresi, hedef kıvam ve makine çalışma hızı birlikte değerlendirilmelidir. Farklı katkıların birlikte kullanılması hâlinde uyumluluk denemeleri yapılmalıdır.
4.3. Reçete nasıl geliştirilmelidir?
· Önce proje dayanım sınıfı, çevresel etki sınıfı, dayanıklılık koşulları ve ilgili şartname limitleri belirlenir.
· Agrega kaynakları için elek analizi, özgül ağırlık, su emme ve mevcut nem değerleri tespit edilir.
· Hedef Dmax ve granülometri; kesit ölçüleri, donatı düzeni ve makine kalıbına göre seçilir.
· Su/bağlayıcı oranı ve bağlayıcı miktarı dayanım-dayanıklılık gerekliliklerine göre belirlenir.
· Katkı tipi ve başlangıç dozajı, üretici teknik föyündeki sınırlar içinde laboratuvar denemeleriyle seçilir.
· Deneme karışımı gerçek makine veya temsili kalıp düzeneğinde denenir; kalıp çıkışındaki çökme/yayılma, kenar duruşu, yüzey boşlukları, sıkışma ve priz davranışı gözlenir.
· Agrega nemine göre karışım suyu düzeltilir. Sahada su veya katkı ilavesi ancak kayıtlı, kontrollü ve onaylı prosedürle yapılır.
Önemli: Evrensel bir slipform beton reçetesi yoktur. Aynı bordür kesitinde dahi agrega, çimento, hava koşulları, makine, vibratör ve üretim hızındaki değişiklikler optimum karışımı değiştirebilir. Bu nedenle sabit bir kg/m³ reçete veya katkı dozajı, proje ve deneme verileri olmadan nihai reçete olarak verilmemelidir.
5. Üretim sırasında kalite kontrol
· Taze beton sıcaklığı, kıvamı, hava içeriği (gerekiyorsa) ve birim hacim ağırlığı kontrol edilir.
· Agrega nemi izlenir; efektif karışım suyu ve su/bağlayıcı oranı kayıt altına alınır.
· Numune alma ve basınç dayanımı deneyleri ilgili standart ve proje şartnamesine göre yapılır.
· Kesit ölçüleri, kot, doğrultu, eğim, yüzey düzgünlüğü, kenar stabilitesi ve boşluklar kontrol edilir.
· Katkı lotu, dozajı, beton santrali kayıtları, hava koşulları, makine hızı ve vibratör ayarları izlenebilir şekilde kaydedilir.
6. Sık karşılaşılan problemler ve olası nedenleri
|
Gözlenen problem |
Olası nedenler / kontrol edilecekler |
|
Kalıp çıkışında çökme veya yayılma |
Aşırı su veya katkı, düşük kohezyon, uygun olmayan granülometri, fazla geciktirme, makine hızının karışımla uyumsuzluğu. |
|
Yüzeyde boşluk ve peteklenme |
Yetersiz sıkıştırma, yanlış vibratör konumu/frekansı, çok kuru karışım, iri agrega uyumsuzluğu veya kalıba yetersiz besleme. |
|
Kenar kırılması / yırtılma |
Betonun erken yaş dayanımının yetersizliği, aşırı kuru veya yapışkan kıvam, kalıp geometrisi ve ilerleme hızının uyumsuzluğu. |
|
Ayrışma veya su kusma |
Fazla su, yetersiz kohezyon, uygunsuz granülometri, katkı uyumsuzluğu veya aşırı vibrasyon. |
|
Priz ve üretim sürekliliği sorunu |
Çimento-katkı uyumsuzluğu, sıcaklık değişimi, taşıma süresi, dozaj ve beton santrali prosesindeki dalgalanmalar. |
7. Sonuç
Slipform yöntemi, karayolu ve altyapı projelerinde uzun metrajlı, tekrarlayan beton kesitlerinin sürekli ve kontrollü biçimde üretilmesini sağlar. Başarılı üretim yalnızca makine kapasitesine bağlı değildir. Projeye uygun kalıp, düzgün çalışma platformu, doğru beton granülometrisi, kontrollü su/bağlayıcı oranı, uyumlu kimyasal katkı, dengeli vibrasyon, uygun ilerleme hızı ve etkin kür birlikte sağlanmalıdır.
BETONIXGLOBAL yaklaşımı: Her imalatın başarısı, imalat geometrisine ve saha koşullarına uygun beton tasarımıyla başlar. Beton reçetesi ve kimyasal katkı seçimi; laboratuvar denemeleri, saha deneme üretimi ve kalite kontrol sonuçlarıyla doğrulanmalıdır. Amacımız yalnızca ürün sunmak değil, projeye uygun teknik çözüm geliştirmektir.
Teknik not ve sorumluluk sınırı
Bu makale genel teknik bilgilendirme amacı taşır; proje şartnamesinin, yürürlükteki standartların, makine üreticisi talimatlarının veya yetkili mühendis onayının yerine geçmez. Kesin karışım oranları, katkı dozajları, kabul kriterleri ve uygulama detayları proje bazında belirlenmeli; laboratuvar ve saha denemeleriyle doğrulanmalıdır.
BETONIXGLOBAL | Beton
kimyasal katkıları ve teknik danışmanlık
https://betonixglobal.com.tr